 EN
 FR
 DE
 ES
Die Evolution der Kernspaltmesstechnik – von Fühlerlehren zum Laser-3D-Scannen für präzisere Messungen
Die Entwicklung der Kernspaltmesstechnologie
-Von Fühlerlehren bis hin zum Laser-3D-Scannen für präzisere Ergebnisse
Die herausragende Leistungsfähigkeit von Transformatoren und Drosselspulen beruht auf einer mikroskopischen Dimension, die mit bloßem Auge nicht sichtbar ist – der Präzision der Luftspalte zwischen den Siliziumstahlblechen. Als Kern der elektromagnetischen Energiewandlung sind die mikroskopische Größe und die Gleichmäßigkeit der Verteilung der Kernspalte entscheidende physikalische Parameter, die Wirkungsgrad, Geräuschentwicklung, Temperaturanstieg und sogar die Lebensdauer der Geräte bestimmen. Im Zuge der globalen Energiewende verschärfen strenge Energieeffizienzrichtlinien (z. B. EU-Ökodesign, US-Energieministerium, China GB-20052) die Anforderungen an Transformatorverluste und Geräuschentwicklung kontinuierlich. Dies treibt die Messtechnik für Kernspalte von empirischen Beurteilungen hin zu hochpräziser digitaler Messtechnik voran. Dieser Artikel analysiert diese Entwicklung systematisch und legt die technische Logik und den industriellen Nutzen hinter den Präzisionsverbesserungen dar.
Inhalt
1. Die zugrundeliegende Logik: Warum ist die Genauigkeit der Spaltmessung wichtig?
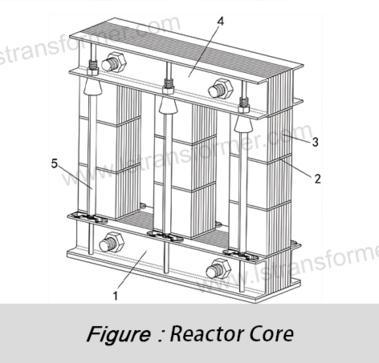
Wenn Wechselstrom durch die Wicklungen eines Transformators fließt, entsteht im Kern ein magnetischer Fluss. Idealerweise sollte dieser Fluss vollständig innerhalb der hochpermeablen Siliziumstahlbleche zirkulieren. In der Praxis bestehen Transformatorkerne jedoch aus Tausenden übereinander gestapelter Bleche, wodurch zwangsläufig mikroskopisch kleine Spalten zwischen ihnen entstehen.
Diese winzigen Lücken stören die magnetische Homogenität. Beim Durchgang des magnetischen Flusses durch diese Lücken steigt der magnetische Widerstand sprunghaft an (der Widerstand von Luft ist deutlich höher als der von Siliziumstahl), wodurch ein Teil des Flusses einen Umweg nimmt und Streufluss entsteht. Dieser Streufluss reduziert nicht nur die Energieübertragungseffizienz (und erhöht somit die Leerlaufverluste), sondern induziert auch Wirbelströme in den Metallbauteilen, was zu lokaler Überhitzung und ungewöhnlichen Vibrationen/Geräuschen führen kann.
Messfehler im Luftspalt verursachen direkt unkontrollierbare Schwankungen der magnetischen Eigenschaften. Für Hochfrequenztransformatoren und Großreaktoren, bei denen eine hohe Leistungsfähigkeit gefordert ist, hat sich die präzise Luftspaltkontrolle zu einer entscheidenden Herausforderung in Konstruktion und Fertigung entwickelt.
2. Die Evolution: Von empirischen Methoden zur digitalen Befähigung
● Ära des mechanischen Kontakts: Grenzen von Fühlerlehren und Mikrometern
(1) Methodenprinzip: Es beruht auf dem Geschick und der Erfahrung des Bedieners. Dabei werden Fühlerlehren mit fester Dicke zwischen die Laminatschichten eingeführt oder Vorrichtungen mit Mikrometern für punktuelle Messungen verwendet. Dies ist seit Jahrzehnten der weltweite Standard.
(2) Präzisionsengpässe und deren Ursachen:
Oberflächeninterferenzen: Grate, leichte Verformungen oder ungleichmäßige Isolierbeschichtungen an den Laminierungskanten verhindern, dass die Messgeräte die eigentliche Referenzfläche berühren, was zu überhöhten Spaltmesswerten führt.
Einfluss des Kontaktdrucks: Die Einführkraft bzw. der Mikrometerdruck verfälscht die Ergebnisse – zu hoher Druck komprimiert die Lamellen (Untermessung), während zu niedriger Druck zu instabilen Übermessungen führt.
Begrenzte Stichprobenziehung: Es werden nur Randpunkte oder manuell zugängliche Punkte gemessen, wodurch die tatsächliche Lückenverteilung im Bohrkern (insbesondere in inneren Bereichen) nicht abgebildet wird. Bei großen Bohrkernen führt eine geringe Stichprobenziehung zu erheblichen statistischen Verzerrungen.
(3) Folgen: Die Auslegungsmargen müssen erweitert werden, um die Messunsicherheit abzudecken, was die Materialkosten und die Gerätegröße erhöht. Die Leistung (z. B. Verluste, Rauschen) variiert merklich zwischen den Chargen.
● Optische berührungslose Vorstufe: Laser-Wegsensoren
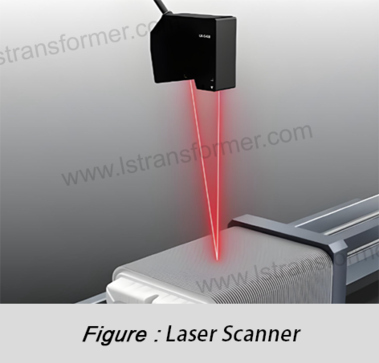
(1) Methodenprinzip: Nutzt Lasertriangulations- oder konfokale Prinzipien. Ein Laserstrahl wird auf die Oberfläche fokussiert, und die Änderung des reflektierten Flecks dient zur Berechnung der Entfernung.
(2) Präzisionsverbesserungen:
--Keine Kontaktfehler: Eliminiert das Risiko mechanischer Verformungen und Beschädigungen der Isolierbeschichtung.
--Hohe Abtastrate: Tausende von Messungen pro Sekunde, weit über die Möglichkeiten manueller Methoden hinaus.
--Präzision auf höchstem Niveau: Unter idealen Bedingungen (saubere, reflektierende Oberflächen) übertrifft die Wiederholgenauigkeit die von mechanischen Werkzeugen.
(3) Neue Einschränkungen:
--Oberflächenabhängigkeit: Rauheit, Oxidation oder Isolierbeschichtungen (Farbe/Glanz) beeinflussen die Laserreflexion und verursachen schwache Signale oder Ausreißer auf dunklen/rauen Oberflächen.
--Punktscan-Engpass: Die Erfassung einzelner Punkte ist zwar schnell, die vollständige Flächenabdeckung erfordert jedoch ein langsames Scannen. Tiefe Schlitze oder verdeckte Bereiche stellen eine Herausforderung dar.
--Datenkomplexität: Erfordert Bewegungssysteme (Schienen, Roboter) für Mehrpunktdaten, was die Kosten und Komplexität erhöht.
● Digitale 3D-Revolution: Laserlinien-Scanning & Strukturiertes Licht-3D-Scanning
(1) Methodenessenz:
--Laser-Zeilenabtastung: Ein einzelner Laserstrahl wird zu einer Linie (oder einem Streifen) erweitert, wodurch dichte 3D-Punktwolkendaten für ein ganzes Gebiet erfasst werden.
Oberflächenprofil in einem. Bewegung ergibt vollständige 3D-Morphologie (Schlüsselwörter: 3D-Laserscanning, Kernspalt).
--Strukturiertes Lichtscanning: Kodierte Muster (z. B. Gray-Code, sinusförmige Phasenverschiebungen) werden auf die Oberfläche projiziert. Mehrere Kameras erfassen die deformierten Muster, und Phasenverschiebungsalgorithmen rekonstruieren die 3D-Koordinaten.
(2) Präzisionssprung & Vorteile:
--Vollflächige Abdeckung: Erfasst sofort Millionen von Punkten und erzeugt kontinuierliche digitale Modelle (Punktwolken/Netze), wodurch Abtastverzerrungen eliminiert werden (Schlüsselwörter: hochauflösende 3D-Messung).
--Mikro-Detail-Erfassung: Fortschrittliche Optiken, hochauflösende Kameras und Algorithmen (Subpixel-Kantenextraktion, Multifrequenz-Phasenentfaltung) kartieren Laminierungskanten präzise.
Objektive Daten: Automatisierte/halbautomatisierte Prozesse eliminieren die Variabilität durch den Bediener.
Erweiterte Analysemethoden: Punktwolken ermöglichen Berechnungen von Lücken, Ebenheit und Welligkeit sowie Verteilungs-Heatmaps zur Identifizierung von Ausreißern.
(3) Kernwert:
--Simulationseingabe: Echte 3D-Kernoberflächendaten verbessern FEA- und NVH-Multiphysiksimulationen.
--Qualitätskontrolle: Ermöglicht 100%ige Inspektion oder Stichproben mit hohem Verhältnis, Prozessfähigkeit (CPK) und rückverfolgbare Datenbanken zur Optimierung.
--Neue Materialunterstützung: Einzige praktikable Methode für spröde/nichtkristalline Legierungskerne.
3. Makro-Auswirkungen von Mikrospalten: Welleneffekte bei Präzisionsfertigung
Die hochpräzisen Spaltmessdaten des Laser-3D-Scannens gehen über die reine Messung hinaus und werden zu einem zentralen Bestandteil von Konstruktion, Fertigung und Simulation:
● Verlustreduzierung & Effizienzsteigerungen (Hohes Suchvolumen):
Genaue Spaltdaten verbessern die Vorhersagen der Kernverluste. (Hysterese, Wirbelströme) und Streuverluste (durch Spaltungleichmäßigkeit). Optimierte Stapelung/Klemmung reduziert Leerlaufverluste und erfüllt strenge Normen (IEC 60076-20, DOE, EU EcoDesign).
● Vibrations- und Geräuschunterdrückung (Hohes Suchvolumen):
Eine gleichmäßige Spaltbreite ist entscheidend für die Reduzierung von Magnetostriktionsschwingungen und elektromagnetischen Kraftungleichgewichten. 3D-Daten speisen präzise NVH-Simulationen und senken so das Rauschen in empfindlichen Bereichen (IEC 60076-10).
● Optimierung der Designmarge und Kosteneinsparungen:
Ersetzt „unpräzise Konstruktion“ durch präzise Berechnungen der magnetomotorischen Kraft und der Spulenwindungen, wodurch Überkonstruktion und Materialverschwendung (Kupfer, Siliziumstahl) minimiert werden.
● Zuverlässigkeit und Lebensdauer:
Kontrolliert übermäßige/lokale Lücken, verhindert eine Sättigung der Flussdichte und Hotspots und verbessert so die Langzeitstabilität.
Era |
Zubehör |
Präzision (μm) |
Eigenschaften |
Vorteile |
Einschränkungen |
Anwendungen |
Mechanisch |
Fühlerlehre, Mikrometer |
±50–±200 |
Einpunkt-, Kontakt-, manueller |
Kostengünstig, einfach, intuitiv |
Geringe Präzision, menschliches Versagen, destruktiv |
Schnellprüfungen vor Ort, ältere Geräte |
Optischer Punkt |
Laser-Wegsensor |
±10–±50 |
Einzelpunkt, berührungslos |
Kein Kontaktfehler, höhere Präzision |
Oberflächenempfindliche, langsame Flächenabdeckung |
Messung des kritischen Punktes |
3D-optischer Scan |
Laserlinie/strukturiertes Licht |
±2–±10 |
Vollflächig, berührungslos, digital |
Höchstpräzision, vollständige Abdeckung, fortschrittliche Analyse |
Hohe Kosten, qualifizierte Bedienung erforderlich |
Forschung und Entwicklung, Präzisionsfertigung, Qualitätskontrolle |
Tabelle 1: Kernspaltmesstechnologien – Vergleich und Entwicklung
Zusammenfassend
Modernes Laser-3D-Scanning revolutioniert die Kernspaltmessung und führt von vagen Einblicken zu vollständiger Präzision. Es ermöglicht Ingenieuren, Spalten mit beispielloser Klarheit zu visualisieren und ehemals ungenaue Parameter in präzise, umsetzbare Daten zu verwandeln.
Mit der Überschreitung der Mikrometergrenze durch die Präzision werden beim Transformatoren-Design übermäßige Sicherheitsmargen abgebaut, die Fertigung entzieht sich der Abhängigkeit von handwerklichem Können, und jedes Watt an Verlustreduzierung oder jedes Dezibel an Geräuschbeseitigung basiert auf messbaren, analysierbaren und optimierbaren Daten.
Kontakt
LuShan , gegründet 1975 , ist ein chinesischer Hersteller von Leistungstransformatoren und Drosselspulen mit über 50 Jahren Erfahrung. Zu den Hauptprodukten gehören Einphasentransformatoren, Dreiphasen-Trenntransformatoren, elektrische Transformatoren, Verteiltransformatoren, Abwärts- und Aufwärtstransformatoren, Niederspannungstransformatoren, Hochspannungstransformatoren, Steuertransformatoren, Ringkerntransformatoren, R-Kern-Transformatoren; Gleichstrominduktivitäten, Wechselstromdrosseln, Filterdrosseln, Netz- und Lastdrosseln, Drosseln sowie Produkte für mittlere und hohe Frequenzen.
Unsere Leistungstransformatoren und Reaktoren werden in zehn Anwendungsbereichen eingesetzt: Schnellverkehr, Baumaschinen, erneuerbare Energien, intelligente Fertigung, medizinische Geräte, Explosionsschutz in Kohlebergwerken, Erregersysteme, Vakuumsintern (Öfen), zentrale Klimaanlagen.
Erfahren Sie mehr über Leistungstransformatoren und Drosselspulen: www.lstransformer.com.
Wenn Sie maßgeschneiderte Lösungen für Transformatoren oder Drosseln wünschen, kontaktieren Sie uns bitte.
WhatsApp:+86 17267488565
Email:
[E-Mail geschützt]